Бројот на забите и дијаметарот на вратилото може да го намалат пребарувањето. Тие не можат да ја дефинираат внатрешната дупка на елементот за замена, неговото работно вклопување, неговата аксијална положба или неговата врска со спарената оска.
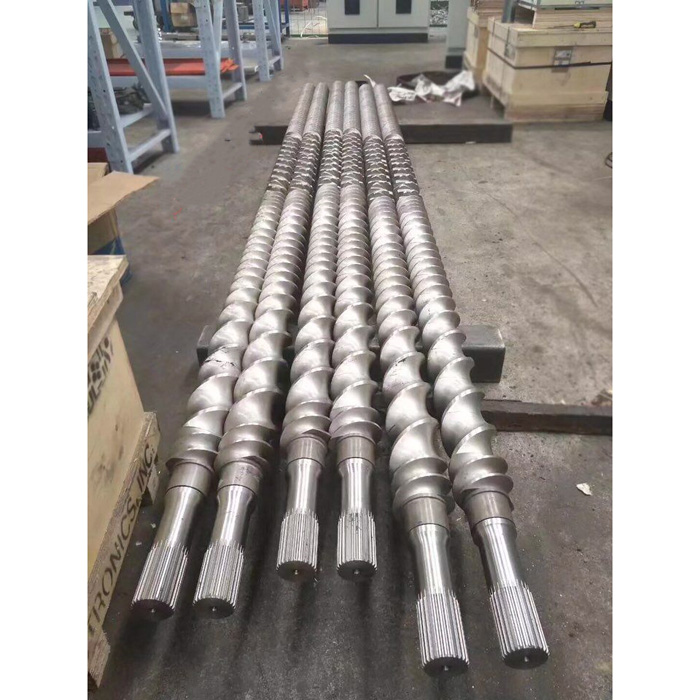
EJS моментално ги наведува елементите за пренесување, мешање, месење, преодни, профилни, Schubkanten, издолжени, Igel, Camelback и блистер завртки. Таа разновидност опишува што прави елемент на страната на процесот. Отворот е она што го прави елементот да припаѓа на одреден систем на вратило. EJS бара од купувачите да испратат цртежи или примероци за цитати со елементи за завртки бидејќи слични надворешни форми може да сокријат различни внатрешни врски.
Овој водич го затвора заедничкиот јаз помеѓу одржувањето и купувањето. Тимот за одржување гледа вратило и куп елементи. На снабдувачот му треба контролирана дефиниција за секоја површина што го лоцира елементот или пренесува товар. Тоа не се исто ниво на информации.
Започнете со одвојување четири интерфејси
Зборотсплајнчесто се навикнува на неколку карактеристики во една реченица. Поделете го склопот пред да земете димензии. Ова спречува правилното мерење да биде доделено на погрешна врска.
| Интерфејс | Она што го поврзува | Што треба да се контролира | Вообичаена грешка во записот |
|---|---|---|---|
| Спојка на менувачот | Излез на менувачот до вратило на завртката | Тип на поврзување, должина на парење, аксијално задржување, ориентација и детали за крајот на вратилото | Нарекувајќи го елементот сплајн и испраќање само фотографија од крајот на уредот |
| Надворешен профил на вратило | Зашрафете го вратилото на модуларни елементи | Геометрија на профилот долж оџакот на употребливи елементи, транзиции, релјефи и состојба по аксијална положба | Претпоставувајќи дека едно читање блиску до крајот ја претставува целосната оска |
| Внатрешна дупка на елементот | Секој елемент до вратилото | Профил за парење, ширина на елементот, состојба на отворот, влезна и инсталирана ориентација | Мерење на надворешниот лет, но испуштање на отворот |
| Аксијално задржување | Магацинот на елементите до неговото лоцирано рамо, врвот или бравата | Податоците за стек, употребливи ангажмани, крајниот хардвер и инсталираната должина на оџакот | Третирање на правилен сплајн како доказ дека целосниот оџак ќе се собере |
Спојката може да користи различна геометрија од оџакот на елементите. Оската, исто така, може да вклучува заземјувачи, рамења, нишки, релјефи или други транзиции кои не се дел од шилестата. Обележете ја секоја карактеристика на една надолжна скица пред да го направите мерниот лист.
Зошто дијаметарот и бројот на забите не го идентификуваат шилецот
Две шахти може да имаат ист број на заби и сличен измерен надворешен дијаметар додека се разликуваат по формата на забот, аголот на притисок, чекорот или модулот, класата на вклопување, дебелината на забите, обликот на коренот, методот на центрирање, модификацијата на оловото или сопствената геометрија. Носењето може да направи два оригинално различни профили да изгледаат поблиску отколку што се.
| Доставени информации | Корисно за | Сè уште не може да се докаже |
|---|---|---|
| Производител и модел на машина | Лоцирање на веројатна фамилија на машини и комплет документи | Инсталираната ревизија, модификација на вратилото или претходна реконструкција |
| Број на заби | Елиминирање на профили со различен број | Форма на заб, чекор, вклопување, центрирање или големина |
| Дијаметар на дебеломер | Груба прва проверка на екранот и скалата | Номинален главен дијаметар, геометрија на коренот или функционално вклопување |
| Фотографија одблиску | Прикажување број на заби, видливи оштетувања, ознаки за ориентација и достапен пристап | Стандардна ознака, толеранции, дебелина на забот или шема на контакт |
| Еден лабав елемент | Прикажување внатрешен профил и форма на надворешен елемент | Дали отворот се носи, каде седел, или дали го претставува секој елемент |
| „DIN 5480“ без целосен прозив за цртеж | Посочувајќи на можно стандардно семејство | Големината, одговарањето, толеранцијата, модификацијата и барањата за инспекција за овој дел |
Објавените OEM примери покажуваат зошто не постои универзален шраф со двојна завртка. Coperion документира еволутна шипка со ознаки за ориентација на еден систем ZSK и забележува различен број на заби за ZSK 18. Лејстриц ги опишува и DIN 5480 инволутните шилци и асиметричниот сплин што се користи во развојот на сопствениот производ. Овие примери се доказ за дизајн специфичен за машината, а не правило за декодирање на непозната осовина.
Ако цртежот именува стандард, точно копирајте го целото известување. Не го скратувајте на стандардниот број. Ако не е именуван стандард, снимете ја карактеристиката како непознат профил додека квалификуваната проверка не ја утврди геометријата.
Рангирајте ги доказите пред обратно инженерство
Купувачите често испраќаат сè што имаат без да кажат кој предмет е авторитетен. Тоа создава скриени конфликти. Поставете ги доказите во ред и забележете зошто се користи извор со пониско рангирање.
| Ранг | Доказ | Што може да воспостави | Контролно прашање |
|---|---|---|---|
| 1 | Одобрена машина или цртеж на дел за инсталираната ревизија | Номинална геометрија, толеранции, систем на податоци, материјални белешки и барања за инспекција | Дали серискиот број или записот за модификација се совпаѓа со оваа ревизија на цртежот? |
| 2 | Документирана, неискористена резервна резерва позната дека одговара на истата машина | Физичка референца и за отворите и за соседните карактеристики за лоцирање | Дали може да се следат неговиот број на дел и потеклото? |
| 3 | Снимено е соодветно вратило и примерок од елементот со позицијата на инсталација | Вистински однос на парење, шема на оштетување и достапен ангажман | Дали беа отстранети од истата станица и беа задржани како пар? |
| 4 | Искористен дел без контролиран цртеж | Постоечка геометрија по абење, поправка, корозија и сервисна деформација | Кои површини сè уште се веројатно неносени референци? |
| 5 | Фотографии и рачни мерења | Распоред, идентификација на карактеристики, приближна скала и видлива состојба | Дали се прикажани скалата, насоката на погледот и методот на мерење? |
| 6 | Код на машината, оглас на продавачот или вербален опис | Овод за пребарување | Кои физички или цртачки докази го потврдуваат тоа? |
Пониско рангиран извор не е бескорисен. Тоа едноставно носи повеќе неизвесност. На пример, истрошен елемент може да биде единствениот достапен примерок. Точниот одговор е да се документира абењето, да се споредат повеќе од една аксијална положба, да се прегледа спојното вратило и да се договори како ќе се реконструира номиналниот профил. Погрешен одговор е да се копираат најголемите и најмалите читања во цртеж со нов дел без да се објасни што значат.

Поправете го координатниот систем пред да снимите димензија
Записите со двојни завртки не успеваат кога едно лице гледа од менувачот, а друго гледа од крајот на празнење. „Лево вратило“ и „во насока на стрелките на часовникот“, потоа опишуваат различни делови или насоки. Ставете координатна изјава на врвот на секој цртеж, фото лист и извештај од инспекција.
Изјава за минимум координати
Погледнете ја насоката Насока на храна Вратило А / вратило Б Аксијален податок Аголна нулаПример структура: "Гледано од менувачот кон празнење. Оската А е лево од набљудувачот. Аксијалната нула е рамо на елементот од страната на менувачот. Аголната нула е референтната ознака со печат прикажана на фотографијата P-03." Користете го постоечкиот систем за именување на производителот на машини кога е достапен.
Аголната положба може да биде важна дури и кога поединечните елементи ќе се лизгаат на вратилото. Спарениот сет за завртки сè уште треба да ја зачува предвидената врска помеѓу вратило А и вратило Б, а некои системи користат ознаки за контрола на положбата на навојот или спојката. Објавениот пример на Коперион користи ознаки за нулта позиција на двата краја на вратилото. Тоа е пример специфичен за OEM, но ја илустрира вредноста на снимањето на постоечките ознаки пред отстранувањето.
Фотографирајте го секој крај на вратилото директно, а потоа додајте кос приказ што ги прикажува рамото и првиот целосен заб. Вклучете скала, ознака на дел и стрелка за декларираната насока на гледање. Не пресликувајте, ротирајте или автоматско корегирање на сликите откако ќе ги означите.
Изградете запис кој го опишува функционалниот профил
Комплетниот запис ги одделува димензиите за идентификација од димензиите на прифаќање. Калиперите може да поддржуваат идентификација, но потребен е квалификуван метролошки метод за да се утврди профилот на забот, вклопувањето или толеранцијата. На цртежот треба да се наведе методот или мерачот што се користи за секоја карактеристика на прифаќање.
| Поле | Зошто е важно | Како безбедно да го снимите |
|---|---|---|
| Профил или стандардна ознака | Ја дефинира фамилијата на геометријата и основата на инспекцијата | Копирајте го целосниот повик за цртежот, вклучувајќи податоци за големината и соодветноста; напишете „непознат“ кога не е документирано |
| Број на заби или лобуси | Обезбедува основна проверка на идентитетот | Пребројте ги комплетните функции што се повторуваат и прикачете означена фотографија од крајниот приказ |
| Голема и мала геометрија | Ги лоцира врвовите и корените на профилите за парење | Наведете дали секоја вредност припаѓа на надворешното вратило или внатрешната дупка и наведете го методот на мерење |
| Дебелина на забот или дефиниција на простор | Го контролира работниот однос помеѓу крилата | Користете го наведеното мерење или мерач на цртежот; не заменувајте неповрзано отчитување на дебеломер |
| Форма на профил и метод на центрирање | Одредува кои површини го лоцираат и пренесуваат товарот | Земете од контролираниот цртеж или квалификуван преглед на профилот |
| Корисна должина на ангажманот | Покажува колку профил на вратило е всушност споделен со отворот на елементот | Мерење помеѓу функционалниот почеток и крај, со исклучок на рабовите, релјефите и оштетените влезни места |
| Доведување, заобленост и олеснување | Влијае на склопувањето и спречува нефункционалните површини да се третираат како заглавување | Димензионирајте ја секоја транзиција одделно од работниот профил |
| Рамо и аксијална положба | Го поставува оџакот на елементи во однос на машината | Референцирај еден деклариран аксијален податок и зачувај го редоследот на оџакот |
| Карактеристики на задржување | Контролира аксијално стегање или заклучување на оџакот | Снимајте конец, клуч, навртка, ракав или друг хардвер од сопствен цртеж |
| Материјал и термичка обработка | Влијае на силата, одговорот на абење и одлуките за поправка | Користете документација или тестирање што може да се следи; не идентификувајте ја оценката од бојата или изгледот |
| Состојба по позиција | Ја одвојува номиналната геометрија од оштетувањето на локалната услуга | Читања на картата до аксијалната станица, аголната локација, идентитетот на вратилото и бројот на фотографијата |
Снимајте необработени читања, како и конечното резиме. Ако карактеристиката се прегледува на неколку аголни позиции, зачувајте ја секоја позиција и насоката на мерење. Просекот може да сокрие ексцентрична, изопачена или еднострана контактна состојба што го објаснува неуспехот.
Третирајте го истрошениот примерок како доказ, а не како главната големина
Искористениот сплајн раскажува услуга за приказна. Полираните крила покажуваат контакт. Црвеникави или темни остатоци може да укажуваат на нервоза или корозија. Валаните рабови и поместениот материјал може да ја направат мерката на забот поголема во еден момент, иако работното крило изгубило материјал. Испуканиот корен целосно ја менува одлуката за замена.
| Забележана состојба | Што да се зачува | Што да се провери следно |
|---|---|---|
| Светло лак на едното крило | Аголна локација, идентитет на вратило и позиција на елементот | Ориентација на спарено вратило, дистрибуција на контакт и состојба на отворот |
| Поместен метал или валани влезен раб | Како што се пронајдени фотографии пред облекување или чистење | Оштетување на доводот, историја на склопување и неизабениот профил зад оштетената област |
| Вознемирувачки остатоци или боење со корозија | Фотографии во боја и локација на остатоци | Релативно движење, кондиција, контаминација и изложеност на влага |
| Локално носење на отвори во еден елемент | Код на елемент, ширина, позиција на процесот и соседни елементи | Состојба на вратилото на истата аксијална станица |
| Повторено носење низ неколку дупки | Ставете мапа и мерења за секој елемент | Шема на абење на целата оска, состојба на оптоварување, усогласување и стегање |
| Индикација за корен или видлива пукнатина | Извештај за локација, должина, ориентација и недеструктивен тест доколку е достапен | Инженерска диспозиција пред повторна употреба, поправка или дополнително вчитување |
Чистете само откако ќе ја снимате состојбата како што е пронајдена. Користете го одобрениот метод за чистење за да не заокружи раб, да не отстранува докази или да не создава нови гребнатини. Потоа проверете ја надворешната оска и отворот на внатрешниот елемент на истата аксијална станица. Мерењето на едната страна од врската може погрешно да го дијагностицира изворот на лабавост.
Кога примерокот е единствениот достапен доказ, испратете повеќе од еден елемент ако е можно: еден од пријавената проблематична позиција и еден од позиција за која се верува дека е помалку истрошена. Наведете зошто е избран секој примерок. Добавувачот потоа може да ја спореди состојбата наместо да ја третира секоја карактеристика од најлошиот дел како номинална.
Делот што се лизга не е автоматски погоден за вртежен момент
Монтажата одговара на едно прашање: дали деловите за парење можат да ја достигнат предвидената положба во наведената состојба? Капацитетот на вртежниот момент одговара на друго прашање. Лајстриц ги идентификува пресекот на вратилото, металургијата на вратилото, геометријата на шилестата и стврднувањето на вратилото како фактори во преносот на енергија. Објавената историја на Коперион исто така ја третира врската осовина до елемент како централна за преносливиот вртежен момент.
Ова е причината зошто успешен пробен слајд не може да потврди редизајн, замена на материјал или поправена осовина. Не воспоставува страничен контакт при оптоварување, јачина на замор, состојба на термичка обработка, стрес на коренот, аксијално стегање или капацитет на спојката на менувачот. Цртежот за замена и инженерскиот преглед мора да ги контролира тие ставки.
| Проверете | Прашање кое одговара | Прашање што не одговара |
|---|---|---|
| Рачно склопување на чиста осовина | Дали елементот може да го помине предвидениот профил и да ја достигне позицијата? | Дали интерфејсот ќе носи работен вртежен момент? |
| Функционален мерач | Дали контролираната карактеристика го исполнува условот за мерач? | Дали материјалот на вратилото или термичката обработка е точен? |
| Инспекција на профилот | Дали измерената геометрија се совпаѓа со цртежот? | Дали се прифатливи пукнатини, подземни оштетувања или оптоварување на услугата? |
| Доказ за материјалот и цврстината | Дали тестираниот предмет се совпаѓа со наведените својства на материјалот на тестираната локација? | Дали целосното вратило е ослободено од геометрија или проблеми со замор? |
| Преглед на инженерски вртежен момент | Дали е прифатлива целосната патека на оптоварување за документираната должност? | Дали процесната страна ќе го испорача посакуваниот квалитет на производот? |
Не барајте добавувач за замена да потврди универзално ограничување на вртежниот момент од фотографиите. Обезбедете ја должноста на машината, оригиналните барања за цртање и обемот на секоја промена. Ако барањето е само за репродукција на постоечки елемент, кажете го тоа јасно и идентификувајте го цртежот на контролираниот интерфејс.

Затворете ја дефиницијата пред производството
Целта на верификацијата е да се претворат несигурните докази во договорена производна основа. Тоа треба да се случи пред да се заложи суровина или се очекува завршен елемент да реши нерешено прашање на интерфејсот.
- Помири идентитет.Производител на машина за совпаѓање, модел, сериски број, идентитет на менувачот, број на дел од вратилото, број на дел од елементот и историја на модификација.
- Изберете ги контролните докази.Наведете ја ревизијата на цртежот, одобрениот резервен или обратен инженерски извештај што ќе го регулира производството.
- Решавајте конфликти.Наведете ја секоја разлика меѓу отчитувањата на цртежот, примерокот и теренот. Немојте тивко да ја избирате најлесната вредност за производство.
- Согласете се со податокот и ориентацијата.Потврдете ги вратило A и вратило B, насоката на погледот, аксијалната нула, аголната нула и насоката на инсталација.
- Се согласувам инспекција.Идентификувајте на кои карактеристики им треба димензионален извештај, мерење на профилот, функционален мерач или материјален доказ.
- Потврдете го првиот произведен интерфејс.Користете го договорениот план за цртање и инспекција. Кога е потребно физичко пробно склопување, дефинирајте ја чистата состојба, референцата за парење и методот на прифаќање пред испитувањето.
- Замрзнете ја одобрената ревизија.Вратете го конечниот цртеж и записот за проверка во датотеката за одржување за да не се рестартира следната нарачка од неидентификуван истрошен примерок.
струја на EJSприлагоден водич за производство на двојни заврткија прави истата разлика за поголеми резервни делови: искористениот примерок може да покаже распоред и интерфејси, но истрошените површини не треба автоматски да станат новата номинална геометрија. НаВодич за елементи со двојни заврткипотоа може да се користи за снимање на функцијата и редоследот на надворешниот елемент откако ќе се контролира интерфејсот на отворот.
Направете пакет RFQ на кој производителот може да дејствува
Најкратката корисна RFQ не е онаа со најмалку датотеки. Тоа е она што ги одвојува потврдените факти, измерената состојба и отворените прашања. Користете еден индекс за да не може цртежот, примерокот и фотографиите да се мешаат со друга машина.
| Дел за RFQ | Задолжителна содржина | Статус да се изјасни |
|---|---|---|
| Идентитетот на машината | Производител, модел, сериски број, идентитет на менувачот и инсталирана модификација | Потврдено од табличка со име или документ / само пријавени |
| Опсег на замена | Осовина, отвор за елемент, специфични елементи, комплетен оџак, спојка или само проверка | Задолжително / изборно / се разгледува |
| Пакет за цртање | Броеви на делови, ревизии, единици, податочни податоци, повици на сплајн и детали за задржување | Контролирање / само референца / застарено |
| Индекс на примерок | ИД на примерок, вратило A или B, аксијална положба, датум и состојба на отстранување | Неискористен / користен / истрошен / поправен / непозната потекло |
| Индекс на фотографии | Крајни прикази, прегледи на профили, оштетувања одблиску, скали, приказ на стрелки и етикети на делови | Како што е пронајдено / по чистење / по поправка |
| Извештај за мерење | Необработени отчитувања, локации, методи, инструменти или мерачи и состојба на животната средина каде што е релевантно | Само идентификација / мерење на прифаќање |
| Материјална евиденција | Наведена оценка, термичка обработка, тврдост или тест извештаи кога е потребно | Документиран / тестиран / непознат |
| Процесен контекст | Обработен материјал, работна должност, забележан симптом и положба на дефект | Нормална должност / променета должност / истрага за неуспех |
| Отворени прашања | Секој нерешен конфликт или недостижна вредност за прифаќање | Мора да се затвори пред понуда / пред производство / пред пратката |
За понуда на елемент за замена, вклучете ја и функцијата на елементот, надворешниот дијаметар, ширината, аголот на тонот или дискот, рачно, материјал или потреба за третман, количина и инсталирана низа. струја на EJSстраница со елемент за заврткаги наведува фамилиите на елементи што ги снабдува и бара од клиентите да обезбедат цртежи или примероци.
Испратете го EJS вашиот доказ за вратило и елемент
Опишете го опсегот за замена подолу, а потоа прикачете ги контролираните цртежи, индексот на примерокот, етикетираните фотографии и извештајот за мерење на страницата за прашања EJS. Обележете ја секоја вредност што доаѓа од истрошен примерок.
Најчесто поставувани прашања
Дали бројот на забите и дијаметарот на вратилото се доволни за да нарачате елемент за завртка?
Нема. Набавете го контролираниот цртеж или организирајте квалификувано мерење на вратилото и дупката за парење.
Може ли да идентификувам сплајн DIN 5480 од фотографија?
Не. Фотографијата може да прикаже веројатна инволутирана форма и број на заби, но не може да ја утврди целосната стандардна ознака, големина, вклопување, толеранција или модификација. Копирајте го целосниот повик од цртежот или потврдете го профилот со договорен метод на проверка.
Дали треба заедно да се мерат вратилото и отворот на елементот?
Да. Тие формираат една работна врска. Проверете го надворешното вратило и внатрешната дупка во иста аксијална положба, додека вратило A или B, насоката на гледање, кодот на елементот и станицата за инсталација се прикачени на секое отчитување.
Дали може да се користи истрошен елемент за да се дефинира нов отвор на сплајн?
Може да поддржува обратно инженерство, но не треба да се третира автоматски како главната големина. Забележете го полирањето, обесхрабрувањето, поместениот метал, корозијата и локалното абење, споредете го спојното вратило и помалку истрошените референци и договорете се како ќе се реконструира номиналната геометрија.
Што значи должината на ангажманот на сплајн?
Тоа е аксијалната должина над која всушност се заглавуваат функционалните профили за парење. Исклучете ги обвивките, доводниците, релјефите, оштетените влезни рабови и другите неработни транзиции, освен ако контролниот цртеж не ги дефинира поинаку.
Зошто е важна ознаката за нулта положба или ориентација?
На тимовите за инспекција и склопување им дава една аголна референца. Тоа помага да се зачува односот помеѓу спарените вратила, позициите на елементите и деталите за спојката. Запишете ја ознаката од декларирана насока на гледање и следете ги упатствата за склопување на машинскиот конструктор.
Што треба да испратам EJS за понуда со двојна завртка?
Испратете го идентитетот на машината и менувачот, опсегот на замена, контролирани цртежи и ревизии, ориентација на вратило A/B, низа на елементи, етикетирани примероци, необработен извештај за мерење, фото индекс, барања за материјали и секој нерешен конфликт. Обележете јасно кои димензии доаѓаат од истрошените делови.
Примерите на OEM во оваа статија објаснуваат зошто сплајн системите се специфични за машината. Тие не се спецификации на производот EJS и не смеат да се применат на друг екструдер без негова контролна документација.