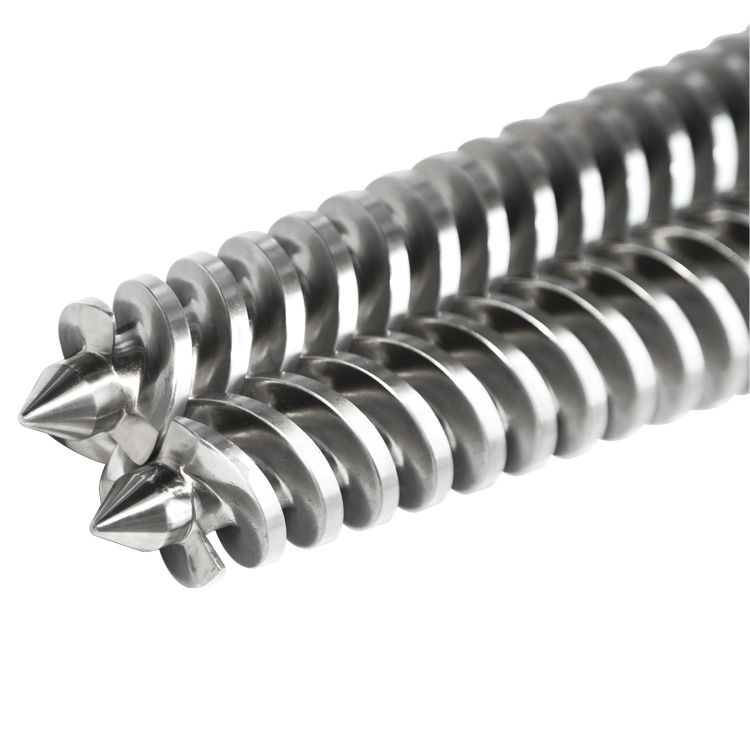
Конусна буре со двојна завртка комбинира две заострени, испреплетени завртки со соодветни заострени отвори. Геометријата го идентификува системот; смолата, полнењето, легурата и длабочината на слојот на абење одлучуваат колку долго ја држи таа геометрија.

Таа дефиниција звучи едноставно додека купувачот не мора да замени инсталиран сет. Фотографијата може да покаже заостреност, но да ја сокрие шилестата. Табличката со име може да даде модел, но не и ревизија на цртежот. Стариот шраф може да го зачува поврзувањето на погонот додека неговиот работен дијаметар веќе е истрошен. Прегледот за замена мора да одлучи кој доказ сè уште го опишува оригиналниот дел.
Што опишува конусот?
Конусната ја опишува геометријата на обработувачкиот пар. Секоја завртка станува поголема кон погонскиот крај, а истото го прават и двете соодветни отвори за буре. Ова се разликува од паралелниот комплет со двојни завртки, каде што номиналниот дијаметар и растојанието на вратилото остануваат константни низ работниот дел.
Конусот се менува повеќе од надворешната силуета. Дијаметарот на летот, дијаметрите на коренот, обвивката на отворот и односот шраф до завртка се разликуваат по должината на оската. Затоа, на цртежот за замена му требаат аксијални локации. Дијаметарот напишан без негово растојание од дефинираното референтно лице е нецелосен.
Конусниот не идентификува еден универзален процес. Тековниот конусен опсег на Milacron е насочен кон работа на цевки и профили од PVC и CPVC. KraussMaffei наведува конусни машини во рамките на својот опсег на ПВЦ што се спротивставува. EJS објавува и конусни хардверски страници заПВЦ цевка, пластичен профилипанел или таблаопрема. Таа ознака за апликација помага да се започне прегледот, но не го утврдува вистинскиот профил на завртката или спецификацијата на материјалот во вашата машина.
Како да препознаете конусен хардвер без погодување
Започнете со набљудувања што може да ги поддржи фотографија или постоечки запис. Чувајте го секое набљудување одвоено од заклучокот. Ова спречува продажната етикета, кодот на моделот или стариот опис на купувањето да станат посилен доказ отколку што е.
| Доказите што ги имате | Што може да поддржи | Она што не може да го реши |
|---|---|---|
| Целосен страничен поглед на двете завртки | Видлив заострен, целосен распоред, очигледни лево и десно разлики | Оригинални неносени дијаметри, внатрешни димензии на бурето, спојување со шипки |
| Фотографии од двата краја на завртките | Формулар за совет, форма на погон, релативна ориентација | Форма на заб, должина на ангажман, концентричност или толеранции |
| Табличка со името на машината | Производител, модел, сериски број и понекогаш фамилија со големина | Дали процесната единица или менувачот е изменета подоцна |
| Стара нарачка за купување | Терминологија на претходниот добавувач и нарачан опис | Дали испорачаниот дел се совпаѓа со моментално инсталираниот дел |
| Одобрена машина или цртеж на делови | Референтна геометрија, димензии, интерфејси и ревизија | Тековна состојба на абење или недокументирани промени на теренот |
| Отстранети, исчистени делови | Физички интерфејси, видлива шема на абење и мерливи преживеани карактеристики | Димензиите што се носат, поправаат или деформираат се избришани |
Фотографирајте го парот пред да ја одвоите плочата
Доделете едноставни идентификатори како што се завртката А и завртката Б пред да креирате крупни кадри. Обележете го крајот на погонот и крајот на празнење во фото сетот. Наведете ја насоката на гледање секогаш кога снимате „лево“, „десно“, „во насока на стрелките на часовникот“ или „спротивно од стрелките на часовникот“. Тие зборови се двосмислени без гледна точка.
Корисен фото сет го вклучува комплетниот пар заедно, секое поврзување на погонот, секој врв за празнење, отворот за напојување, отворите за буре, приклучоците за грејач или ладење, прирабницата за празнење и крајот на монтирање на менувачот. Ставете лична карта во рамката со моделот на машината и ориентација на фотографијата. Линијарот на една фотографија обезбедува скала, но не ја заменува калибрираната димензионална проверка.
Зошто завртките и бурето формираат еден соодветен систем
Двете завртки не работат како изолирани вратила. Нивните летови зафаќаат заеднички, променлив плик во заострените дупки. На секоја аксијална станица, важни се четири врски: геометријата на секоја завртка, односот помеѓу завртките, односот помеѓу секоја завртка и неговиот отвор и односот помеѓу комплетната процесна единица и менувачот.

Ова е причината зошто добавувачот треба да ги прегледа завртките, барелот и погонските интерфејси заедно дури и кога купувачот планира да замени само една компонента. Прегледот не значи автоматски дека секоја компонента мора да се замени. Тоа значи дека одлуката за опсегот треба да ги земе предвид деловите што го контролираат вклопувањето и интеракцијата.
Снимете го парот како пар. Чувајте ги идентитетите А и Б преку мерење, преглед на цртежи, пакување и инсталација. Ако постоечки цртеж ги означува завртките поинаку, зачувајте ги етикетите на цртежот и додајте ги етикетите на вашите полиња како вкрстени референци наместо тивко да ги преименувате.
Кои материјали и третмани ги набројува EJS?
ТековнатаEJS близнак конусна завртка барел страницанаведува осум фамилии на материјали за овој производ: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 и SKD11. Исто така, се наведени три градежни правци: нитридирање на целото тело; биметална легура на делот за истиснување проследена со нитридирање на целото тело; и SKD61 или SKD11 поставата.
Таа листа не е мени за избор на кој било метал. Основниот челик го носи товарот и обезбедува обработливо тело. Работната површина се справува со полимер, полнење и корозивни нуспроизводи. Затоа, барањето за материјал треба да ги идентификува двата дела на конструкцијата: основен челик плус нитридирање, тврдост или облога.
| Маршрута наведена во EJS | Што има на работната површина | Потребни информации пред изборот |
|---|---|---|
| Нитридирано на цело тело | Кутија со дифузен нитрид во избраниот челик | Смола, полнење, повторно мелење, пакет за стабилизатор, температура на процесот и постоечка историја на абење |
| Биметална завртка плус нитридирање | PTA-заварена легура на работната површина на завртката, со нитридирање на преостанатото тело | Без разлика дали абразијата, корозијата или и двете предизвикуваат дефект |
| Биметалличен буре | Центрифугално леана облога од легура на површината на отворот | Хемија на соединение, полнење на полнење, геометрија на отвори и достапен ѕиден дел |
| SKD61 или SKD11 поставата | Алати-челична постава во бурето | Цртеж, ѕид на буре, метод на вклопување, процесна должност и историја на поправка |
Длабочината на слојот на абење е дел од спецификацијата
EJS објавува различни работни длабочини за нитридна и биметална конструкција. Бројките подолу се податоци за изградбата, а не гаранција за работниот век. Тие покажуваат колку стврднат или легиран материјал е достапен пред да се открие помекиот потпорен челик.
| Градежништво | Работен слој за завртки | Работен слој на буре | Практично читање |
|---|---|---|---|
| Нитридирани | 0,4-0,7 mm дифузно куќиште | 0,4-0,7 mm дифузно куќиште | Погоден за почиста, помалку абразивна должност кога нитридното куќиште не се отсекува со полнење |
| Биметални | 1,0-1,5 мм PTA зацврстување | Центрифугално лиена облога од 2,0-3,0 mm | Достапен е повеќе материјал за абење за абразивни, корозивни, наполнети или рециклирани добиточна храна |
EJS легури за зацврстување на завртките
Водичот за материјали EJS наведува дека легурите на завртките подолу се однесуваат на единечни, паралелни двојни и конусни двојни завртки. Бројката за цврстина сама по себе не ја рангира отпорноста на абење. Colmonoy 83 содржи волфрам карбид и го носи највисокиот рејтинг против абење на EJS иако неговата цврстина на матрицата е помала од Ni60.
| Легура за завртки | Објавен состав | Против абење | Антикорозија | Цврстина |
|---|---|---|---|---|
| Ни60 | Ni + Cr + Fe + Si | Многу добро | Одлично | HRC 56-62 |
| Колмоној 56 | Ni + Cr + Si + Fe | Многу добро | Одлично | HRC 53-58 |
| Колмоној 83 | Ni + WC + Cr + C | Одлично | Одлично | HRC 50-55 |
EJS легури за леење барел
EJS користи посебно семејство на легура за отворот на бурето. Ова е важно во RFQ: барањето "Colmonoy" без да се каже завртка или буре меша два различни системи за градба. Тековниот водич за материјали EJS објавува слој од легура на буре од 2,0-3,0 mm и следните податоци за оценката.
| Легура од буре | Објавен состав | Против абење | Антикорозија | Цврстина | Макс. температура |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Многу добро | Добро | HRC 58-62 | 400 степени C или подолу |
| EJS02 | Ni + Cr + Co + B | Добро | Многу добро | HRC 50-58 | 450 степени C или подолу |
| EJS03 | Ni + Cr + Co + V + B | Многу добро | Многу добро | HRC 55-60 | 450 степени C или подолу |
| EJS04 | Ni + WC + Cr + B | Одлично | Многу добро | HRC 55-60 | 600 степени C или подолу |
За ПВЦ, не избирајте само од цврстина. Калциум карбонатот го зголемува абразивното оптоварување, додека хемијата на деградација на ПВЦ може да додаде корозија. EJS02 и EJS03 носат посилни оценки за корозија; EJS04 носи највисока оцена за абење. Оценките на завртката и бурето треба да се изберат заедно од вистинската формулација, полнењето на полнењето и температурата на процесот.
Колку долго трае конусната цевка со двојна завртка?
EJS објавува споредба на животот. НејзинитеБиметални барел завртки страницанаведува дека биметалличната конструкција чини околу 1,5 до 2 пати повеќе од нитридирањето и го зголемува животниот век за околу 2 до 3 пати. Тоа се корисни податоци за купување, но не е универзален резултат за секој конусен екструдер.
Поновиот EJSводич за работниот векја објаснува границата. На чиста, ненаполнета смола, ниту една површина не е под силен напад, така што животниот јаз може да биде мал. На ПВЦ исполнет со минерали, контаминирано повторно мелење или друго абразивно или корозивно соединение, подебелиот и правилно усогласениот биметалличен слој има повеќе материјал за губење пред да се изложи потпорниот челик. Во таа должност, објавената 2 до 3-кратна споредба зад себе има физичка причина.
| Животен возач | Зошто го менува абењето | Што треба да сними купувачот |
|---|---|---|
| Соединение | Стаклени влакна, калциум карбонат, талк и контаминирана ремелење ја тријат работната површина; деградираниот ПВЦ може да додаде хемиски напад | Смола, тип на полнење, полнење, пакување стабилизатор и процент на повторно мелење |
| Материјал помина | Носењето ја следи пропусната моќ и часовите на работа, а не календарот | Часови на машината, стапка на излез и вкупен обработен материјал |
| Длабочината на слојот и легурата се совпаѓаат | Подебелиот слој помага само кога неговата легура се справува со вистинското триење или корозија | Одделение, длабочина на слој, цврстина и сертификат за материјал |
| Порамнување и клиренс | Страничниот контакт од неусогласеност или неправилно спарен клиренс може рано да уништи добра легура | Основен клиренс, состојба на менувачот и локација на абење |
| Дисциплина на процесот | Хроничните пренапони, прегревање, слабата филтрација и штетните методи на чистење ја забрзуваат загубата | Температура, притисок, оптоварување на погонот, пракса за промена на екранот и историја на дефекти |
Претворете го работниот век во стапка на абење
Измерете нов сет пред инсталацијата, а потоа повторете ги истите мерења на фиксните аксијални станици за време на планираното исклучување. На секоја станица, пресметајте го радијалниот клиренс како (внатрешниот дијаметар на бурето минус надворешниот дијаметар на летот на завртката) поделено со два. Одземете го клиренсот на основната линија од тековниот клиренс, поделете го со изминатите часови на работа, а потоа помножете се со 1.000. Резултатот е абење во милиметри на 1.000 часови на работа за тоа соединение на таа машина.
За конусни завртки, запишете го секое мерење со неговата аксијална станица. Дијаметарот се менува долж конусот, така што отчитувањето без локација не може веродостојно да се спореди при следното исклучување. Следете го излезот, погонската струја, температурата на топење и притисокот на главата во истата референтна состојба. Комплетот може да покаже производствена казна пред едно пригодно отчитување на дозволата да изгледа алармантно.
Што ви кажува кодот со конусна големина
Шифрата како 65/132 најчесто го означува помалиот преден дијаметар и поголем заден дијаметар во милиметри. Тековната документација Milacron, на пример, ги означува неговите конусни податоци за завртките како предни и задни дијаметри. EJS објавува поширока листа на заеднички парови на неаКонусна страница со категорија на буре со двојна завртка.
Кодот е корисен за лоцирање на фамилија со големини. Тоа не е стандард за размена. Не ги дефинира целосно должината на завртката, стапката на заострување, аксијалниот профил, погонската лента, врвот, ротацијата, портите на цевката, шемата на прирабниците, врските за контрола на температурата или интерфејсот на менувачот. Дури и истиот номинален пар може да припаѓа на различни машински платформи или ревизии.
Ако вашето главно прашање е како се читаат 55/110, 65/132, 80/156 и сродните кодови, постапете со тоа како посебна проверка на кодот за големина. На оваа страница, важна поента е дека кодот не може да ја реконструира геометријата што недостасува.
Изградете конусен референтен запис од една точка
Изберете едно стабилно референтно лице и користете го за аксијални локации. Лицето за монтирање на цевката од страната на менувачот често лесно се препознава, но одобрениот цртеж треба да ја контролира конечната шема на податоци. Избегнувајте синџир на кратки мерења земени од карактеристика до карактеристика. Секоја врска додава уште една можност за акумулирана грешка.
| Група за снимање | Што да се фати | Зошто ја менува замената |
|---|---|---|
| Идентитетот на машината | Марка, модел, сериски број, излезна линија, плоча на менувачот и историја на модификација | Одвојува семејства со слична големина и открива можни промени на теренот |
| Референтна шема | Именувано лице на податоци, аксијална насока, насока на гледање, етикети за завртки А и завртка Б | Ја чува секоја димензија и фотографија во истиот координатен систем |
| Приклучоци за возење | Форма на шилеста или спојка, број на заби, големи и помали дијаметри, должина на ангажманот, раменици и карактеристики на задржување | Контролира дали завртките се поврзуваат со постоечкиот погон |
| Тела за завртки | Целокупна должина, работна должина, дијаметри на дефинираните станици, детали за летот, форма на врвот и рака | Ја дефинира заострената работна обвивка и спарената интеракција |
| Тело на буре | Целокупна должина, геометрија на отворот, монтажни лица, отвор за довод, отвор за вентилација и сензори | Контролите се вклопуваат со завртките и остатокот од процесната единица |
| Приклучоци за комунални услуги | Уредување на грејачот, канали или фитинзи за ладење, локации на сензори и стандарди за навој | Спречува механички фитинг барел да недостасуваат врски |
| Интерфејс за празнење | Дијаметар на прирабница, пилот, шема на завртки, лице за заптивање и детали за адаптерот | Го контролира поврзувањето со главата или низводното алатирање |
| Услови за услуга | Смола или сува мешавина, полнење и адитиви, производ, симптоми на работа и локации на абење | Обезбедува контекст за преглед на геометријата и избор на материјал |
Креирајте мапа на аксијална станица
Наведете ги имињата на станиците за главните карактеристики на означената фотографија или скица. Едноставен запис може да го нарече лицето за монтирање на погонот Станица 0, а потоа да ги идентификува отворот за напојување, отворот за вентилација, потпирачот на цевката, лицето за празнење и врвот на завртката како подоцнежни станици. На секоја станица, запишете го растојанието од станицата 0 и карактеристиката што се мери. Не претпоставувајте дека читателот ќе заклучи кое лице на прирабница или порта сте го користеле.
За конусна завртка, дијаметарот без аксијална станица е особено слаб доказ. Двајца техничари можат точно да измерат ист дел на различни позиции и да пријават различни вредности. И двете читања може да се точни, но ниту едното не е корисно додека не се знае неговата локација.
Што може, а што не може да го зачува истрошениот примерок
Отстранетиот примерок е вреден затоа што ги зачувува интерфејсите што може да ги нема во каталогот. Ја носи и историјата на машината. Абење, претходно обложување, полирање, корозија, свиткани врвови или поправени шилци може да го оддалечат примерокот од оригиналниот дизајн.
| Состојба на примерок | Ризик ако се директно копирани | Доказ за додавање |
|---|---|---|
| Летачкиот гребен е видливо истрошен | Копираниот дијаметар може да го репродуцира абењето како нова геометрија | Оригинален цртеж, непотрошени референтни зони, соодветна инспекција на бурето и мапа на абење |
| Достапна е само една завртка | Раката што недостасува, односот на парот и ориентацијата остануваат неизвесни | Фотографии од инсталираниот пар, податоци за менувачот, цртеж на другиот шраф или претходни записи |
| Бурето е поправено | Тековната дупка или лице за монтирање може да не одговараат на оригиналната ревизија | Запис за поправка, тековен извештај за инспекција и мерења на интерфејсот од страна на машината |
| Крајот на погонот има оштетување на нервоза или шилеста | Обратно конструирана врска може да го повтори оштетениот спој | Проверка на вратилото или спојката на менувачот и одобрена спецификација за делот за спојување |
| Врвот е исечен или деформиран | Должината и формата на врвот не можат со сигурност да се вратат од таа област | Претходен цртеж, придружна завртка, неоштетени референтни карактеристики или податоци од производителот на машината |
НаEJS близнак конусна завртка барел страницанаведува дека EJS може да работи од димензиите на поврзување и може да организира мерење на лице место откако ќе се исчистат отстранетите делови кога нема достапен цртеж. Третирајте го мерењето како проект за реконструкција, а не како ветување дека ќе ја копирате секоја истрошена површина. Добиениот производствен цртеж сè уште има потреба од преглед и одобрување пред производството.
Одделете три вида докази
- Оригинален доказ за дизајн:одобрени цртежи, машинска документација и записи за делови контролирани со ревизија.
- Тековен доказ за интерфејсот:менувачот, монтажните лица, приклучоците, адаптерите и другите делови што замената мора да ги исполни сега.
- Доказ за состојбата:носете мапи, фотографии, симптоми на работа, поправки и мерења на отстранетиот сет.
Не спојувајте ги во една неозначена табела. Измерениот истрошен дијаметар не е оригинален номинален дијаметар. Каталошката димензија не е доказ дека изменетата машина сè уште го има интерфејсот на каталогот.
Подгответе барање за замена на конусна форма
Испратете доволно информации за да ја идентификувате платформата, да ги разберете постоечките интерфејси и да ја одделите оригиналната геометрија од тековното носење. EJS потоа може да потврди што може да се цитира од достапните докази и кои детали сè уште треба да се мерат.
Список за проверка на минимум прилози
- Таблички со имиња на машината и менувачот
- Одобрениот цртеж со ревизија
- Целосна фотографија од пар завртки
- Двете фотографии на крајот на возењето
- Двете фотографии од врвот на исцедокот
- Места за напојување и вентилација на бурето
- Лица за монтирање и празнење
- Означена скица на аксијална станица
- Извештај за димензии со податоци
- Карта на носење и историја на поправки
- Опис на материјалот и адитивот
- Опсег и дестинација на целниот дел
Најчесто поставувани прашања
Како можам да кажам дали моите двојни завртки се конусни?
Погледнете ја целосната работна должина. Конусен пар има помали дијаметри кон крајот на празнење и поголеми дијаметри кон погонскиот крај, со соодветни заострени отвори на бурето. Потврдете ја идентификацијата со моделот на машината, цртежот и крајните прикази бидејќи делумна фотографија може да го скрие заостреното.
Дали сите конусни екструдери со двојни завртки се спротивставуваат?
Не претпоставувајте ротација само од конусната етикета. KraussMaffei моментално наведува конусни машини во опсегот на ПВЦ што се спротивставуваат на ротација, додека конусниот опсег на Milacron, исто така, е насочен кон обработка на PVC и CPVC. Проверете го прирачникот на машината, податоците на менувачот и снимената насока на гледање пред да наведете ротација.
Дали е доволен код 65/132 за да нарачате замена?
Не. Шифрата обично ги идентификува помалите и поголемите номинални дијаметри на завртките, но не ја дефинира должината, конусот, поврзувањето на погонот, профилот на летот, ротацијата, портите на цевката или интерфејсите на машината. Користете го за да го идентификувате семејството на големини, а потоа потврдете ја одобрената геометрија.
Кои материјали ги набројува EJS за конусни буриња со двојни завртки?
EJS наведува 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 и SKD11 за конусен хардвер. Објавените површински правци вклучуваат нитридирање на целото тело, биметалична легура на работниот дел со завртки проследено со нитридирање, центрифугално излеани легури на буре и облога SKD61 или SKD11.
Колку подолго трае EJS биметалличната буре со завртка од нитридираната?
Страницата EJS Bimetallic Barrel Screw објавува општа споредба од околу 2 до 3 пати повеќе од работниот век со околу 1,5 до 2 пати повеќе од цената на нитридирањето. Вистинскиот животен век на конусен екструдер сè уште зависи од соединението, полнењето на полнењето, пропусната моќ, усогласувањето, контролата на процесот и дали избраната легура одговара на механизмот на абење.
Може ли една конусна завртка да се замени сама по себе?
Таа одлука бара проверка на придружните завртки, цевката и погонските интерфејси. Една компонента може да биде бараниот опсег, но нејзиниот цртеж и состојба сепак мора да се прегледаат според деловите со кои ќе работи.
Дали EJS може да направи конусна буре со двојна завртка без оригинален цртеж?
EJS наведува дека може да работи од димензиите на поврзување и може да организира мерна поддршка за отстранети, исчистени делови кога цртежите не се достапни. Состојбата на примерокот, локацијата и достапните машински записи одредуваат што може да се реконструира. На производствен цртеж сè уште му треба одобрение.
Зошто мерењето на дијаметарот треба да вклучува аксијална локација?
Дијаметарот на завртката се менува по конусен работен дел. Две правилни мерења направени на различни позиции можат да произведат различни вредности. Поврзете го секој дијаметар со една дефинирана податок и аксијална станица за добавувачот точно да знае каде се применува.