Од страна наEJS индустрија
- Започнете со дефекти и оперативни записи, а не со ветеното зголемување на излезот.
- Одделни проблеми со топење, мешање, хранење и механичко абење.
- Наведете го главниот лет и лет со бариера независно на цртежот.
- Поврзете го предлогот со инсталираното буре, системот за напојување и достапната работна должина.
- Прифатете ја замената на стабилно производство во спецификации низ договорениот работен опсег.
Како конвенционалните и бариерните завртки се справуваат со топењето
Конвенционален тризонски шраф има делови за напојување, транзиција и мерење. Во преодниот дел, цврстиот материјал и акумулирачкото топење го делат главниот канал. Завртката за бариера додава секундарен лет што дели дел од делот за топење на цврсти материи и канали за топење. Топењето поминува преку пресечениот лет на бариерата во каналот за топење додека цврстите материи продолжуваат низ нивниот сопствен канал.Објаснувањето на Раувендал со бариера-заврткаго опишува ова раздвојување и менувањето на распоредот на каналот долж преградниот дел.
Таа дистинкција идентификува метод на дизајнирање, а не автоматско рангирање на перформансите. Геометријата сепак треба да одговара на материјалот што влегува во машината и на барањата за производство. НаSHS Extrusion Training споредбаго третира дизајнот на завртките како компромис помеѓу капацитетот за пластифицирање и нежна обработка, и ги опишува и конвенционалните и бариерните архитектури.
Ако тековната завртка произведува прифатлив производ низ потребниот работен опсег, документирајте ја основната линија пред да ја промените нејзината архитектура. Ако квалитетот се влошува само кога се зголемува бараната стапка, запишете каде започнува влошувањето и кои читања на процесот се менуваат со тоа. Тој доказ ја прави корисна дискусијата за дизајн; зборовите „висока моќност“ не.
НаВодич за купувач на буре со завртки за екструдер EJSго опфаќа поширокиот процес на спецификација и замена. Оваа споредба се однесува на конвенционалните и бариерните дизајни со еден шраф, а не за изборот помеѓу машините со еден и два завртка.
Прочитајте го растојанието од бариерата одделно од просторот за главниот лет
На две димензии им требаат посебни имиња. Расчистување на главниот лет е јазот помеѓу надворешниот дијаметар на главниот лет и отворот на цевката. Расчистување на бариера-лет е празнината над секундарниот лет. Во типичен аранжман на пресечена бариера, секундарниот лет има помал надворешен дијаметар, што му дава на топењето премин преку него. Овие се различни карактеристики и треба да имаат различни повици за цртање.
За концентрична димензионална споредба, радијалниот клиренс е:
Радијален клиренс = (дијаметар на отворот на цевката - релевантен дијаметар на летот) / 2
Оваа пресметка ја опишува номиналната врска помеѓу дијаметрите. Не ја воспоставува најмалата локална празнина во ексцентричното, оштетено или неусогласено склопување или просторот за работа при температура на обработка.
Димензионален пример, а не препорака за обработка
Претпоставете дупка на цевката од 90,10 mm, дијаметар на главниот лет од 90,00 mm и дијаметар на бариера-лет од 89,30 mm на локацијата што се споредува. Добиениот радијален клиренс на главниот лет е 0,05 mm; радијалниот клиренс на бариера-лет е 0,40 mm. Тие претпоставени вредности ја објаснуваат аритметиката и не се специфицирани толеранции за производ EJS.
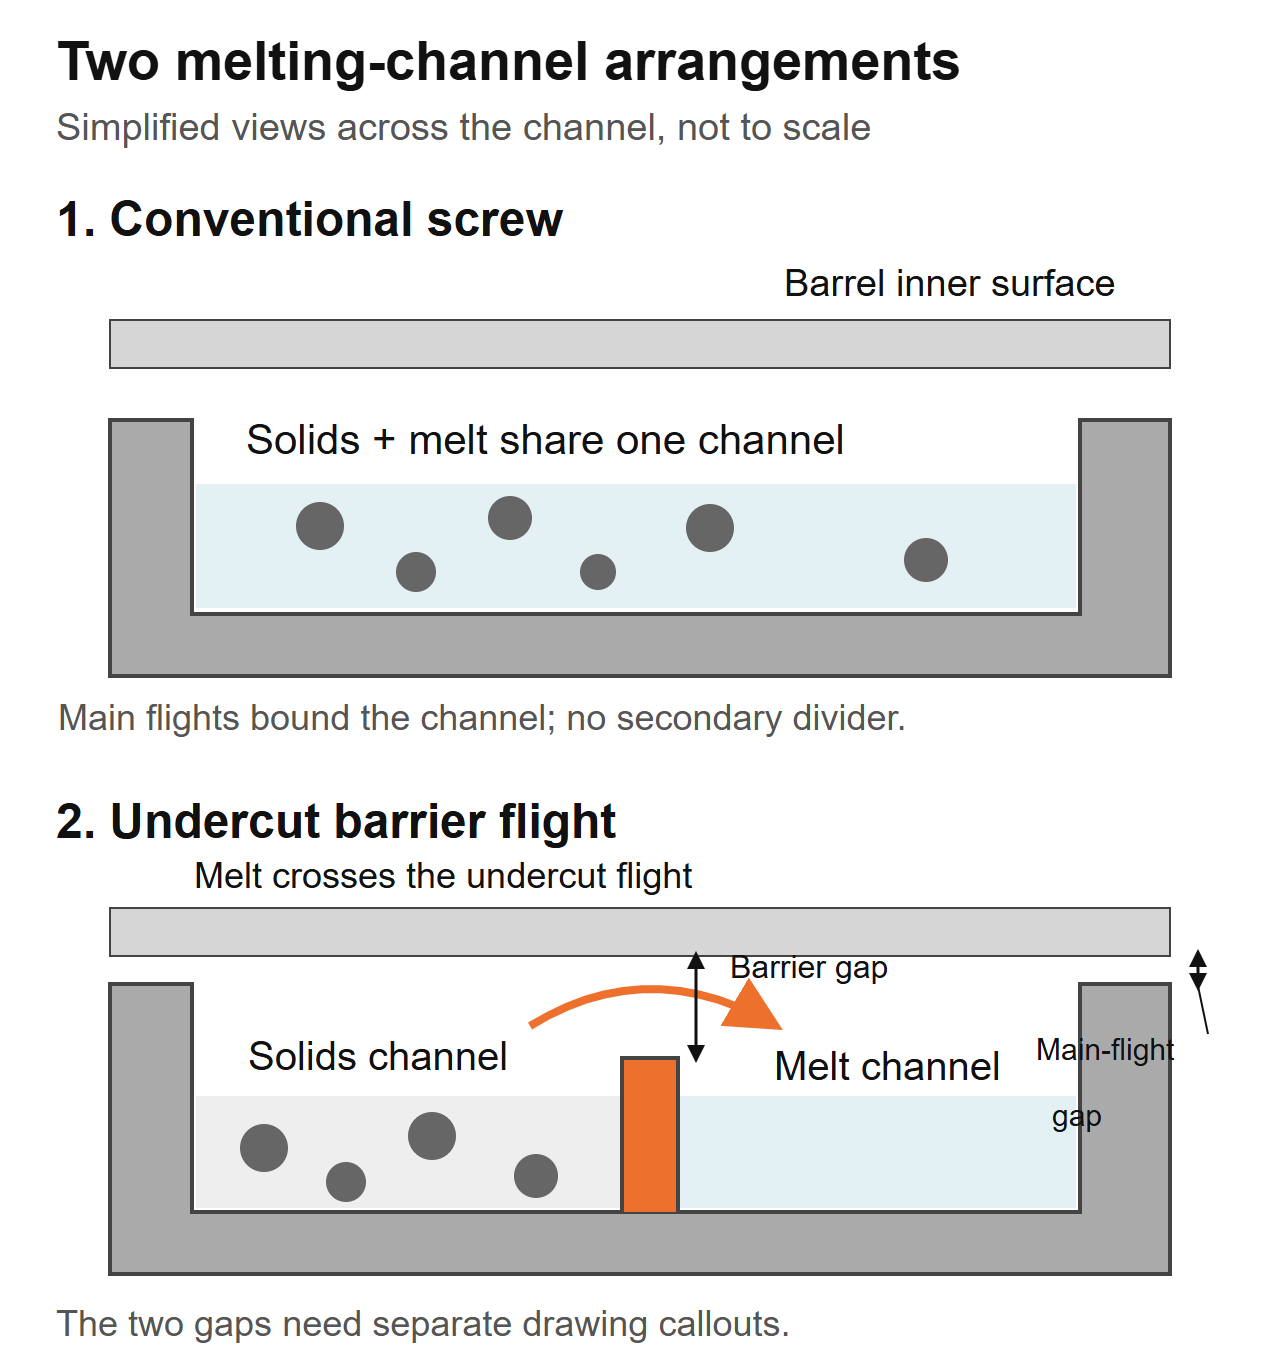 Поедноставени вкрстени погледи, а не производствени делови. Преминот на бариерата и просторот за главниот лет се посебни цртачки карактеристики; никакви димензии не се специфицирани со овој дијаграм.
Цитатот во кој се наведува само „клиренс на летот“ е двосмислена за оваа геометрија. Прашајте кој лет, која аксијална локација и дали вредноста е радијална или дијаметрална. Исто така, разликувајте ги номиналните димензии на новиот дел од тековните отчитувања на абење. Не мерете еден лет и претпоставувајте дека го опишува другиот.
Дизајнерот мора да ги специфицира работните празнини за вистинската смола и машината. Помалиот преграден премин не е автоматски подобар, а поголем не е автоматски побезбеден. Чувајте ја одобрената геометрија и методот на проверка заедно наместо да усвојувате број од друг екструдер.
Преградниот дел и делот за мешање решаваат различни проблеми
Топењето и мешањето заслужуваат посебни проверки. Преграден дел управува со транзицијата од цврсто до топење. Низводно мешалка работи на униформност на топење или дисперзија според неговата геометрија. Завртката може да ги содржи и двете, така што „завртката за бариера или мешање“ често е нецелосен избор.
РаувендалОпис на CRD бариера-шрафексплицитно дискутира за додавање на низводно миксер бидејќи преградниот дел сам не го обезбедува потребното дистрибутивно мешање. Тоа е причина да се специфицира секоја функција, а не да се претпостави дека EJS го користи тој комерцијален дизајн.
НаEJS водич за мешање на делотги разликува елементите на Медок, Ананас и Сакстон. Користете го за да разговарате за саканото дејство на мешање откако ќе го идентификувате дефектот. На познатото име на миксер сè уште му треба цртеж и оперативен контекст.
Избегнувајте доделување нова завртка само од изгледот. „Gel“ и „fisheye“ се описи на производи, а не потврдена причина. Странска честичка или деградиран материјал не треба да се третира како обичен нетоплив што новиот дел за топење нужно ќе го отстрани.
Побарајте предлог да ги идентификувате одделно делот за топење и делот за мешање, вклучувајќи ги нивните локации и наменетите функции. Ако и двете се променат, производната проба ја проценува целосната завртка. Не може да ја изолира користа од лет со бариера од користа на миксер без соодветна споредба.
Утврдете дали линијата е всушност ограничена на топење
Започнете со тековното одобрено поставување и стабилна референтна работа. Користете го истиот степен на смола, процедура за подготовка, мешање, матрица и распоред на екранот за споредба. Идентификувајте која проверка на производот ја ограничува брзината на работа: видливи дефекти, димензионални варијации, температура на топење, оптоварување на погонот или барање низводно.
Во рамките на упатствата за работа на добавувачот на машината и безбедните граници, запишете го процесот на договорените производни места. Не ја зголемувајте брзината само за да предизвикате дефект. Соберете го временскиот излез, вистинската температура на топење, притисокот, брзината на завртката, оптоварувањето на погонот и резултатите од квалитетот на производот во истите интервали на земање мостри.
Дефинирајте го проблемот со термини што дизајнерот може да ги користи
„Unmelt се појавува кога ја извршуваме оваа оценка во оваа работна точка“ е корисна почетна изјава доколку примероците и записите го поддржуваат тоа. „Ни требаат 30% повеќе производство“ е цел, а не објаснување за тоа што го спречува тој аутпут денес. Чувајте ја целта и дијагностицираното ограничување во посебни полиња.
Размените се реални. АСтудија за оптимизација од 2023 година од Гаспар-Куња и колегитеспоредени конвенционални и дизајни на бариера Maillefer за LDPE и PP. Во моделираните случаи, дизајните на бариери беа генерално поволни за LDPE, додека двете архитектури беа изводливи за PP. Тоа беа споредби со нумерички дизајн, а не тестови за производство на EJS или препорака за секое одделение на кој било полимер.
Користете ја таа разлика кога ги оценувате тврдењата на добавувачите. Побарајте резултати под релевантни услови, со идентификувана целосна геометрија, наместо да прифаќате „завртките за бариера се подобри“ како доказ за вашата линија.
Фабричкото прашање: што се смени во бункер?
Во барањето за замена на EJS, инсталираната спецификација беше 90 mm, 30:1 L/D и сооднос на компресија 3:1. Линијата имаше зголемен притисок на матрицата и неконзистентна дебелина на ѕидот. Првичното барање беше да се копира наводно истрошена завртка. Прашавме што влезе во бункерот сега во споредба со оригиналното поставување: фабриката почна да ги меша сопствените рабови во храната. Нашиотобјавени белешки од продавницатаопишете зошто таа промена требаше да биде дел од спецификацијата за замена.
Тоа прашање припаѓа на почетокот на секоја дискусија конвенционална до бариера. Запишете дали храната содржи пелети, снегулки или мелен материјал и како мешавината стигнува до грлото. „Истиот полимер“ не утврдува дека храната е иста.
Претворете го описот на доводот во употреблива спецификација
Соберете репрезентативен примерок и идентификувајте го неговиот извор. Забележете го ширењето, обликот, методот на мешање со големина на честички и дали пропорцијата се менува за време на пуштањето. Ако ја мерите густината на волуменот, одржувајте го контејнерот и начинот на полнење конзистентни. Слободно истурен примерок и набиен примерок се различни мерења.
Наведете дали инсталираната цевка има дел за напојување со мазна или жлеб и опишете каква било контролирана опрема за снабдување или помошна храна. Побарајте од предлогот на завртката да ја идентификува состојбата на хранење што ја претпоставува. Не претпоставувајте дека дизајнот наменет за еден распоред за хранење е замена сличен на друг.
За преглед на фабриката, цртежот и описот на материјалот треба да пристигнат заедно. Цртежот може да ја утврди механичката обвивка, но не може да ја опише промената на доводот што се случила по инсталирањето на завртката. Спротивно на тоа, фотографиите од неправилно снабдување не воспоставуваат соодветен профил на канал или премин на бариера.
Одделете ги барањата за абење и од геометријата на топење. Полнилата, адитивите и историјата на контаминација припаѓаат на дискусијата за површинскиот третман. НаВодич за материјали EJSја опфаќа таа одлука. Промената на архитектурата на завртките не ја решава автоматски неправилно одредената работна површина.
Може ли завртката за бариера да одговара на вашиот постоечки екструдер?
Предложеното реконструирање треба да помине два прегледи: механичко вклопување и соодветност на процесот. Полагањето на првото не го воспоставува второто. Поврзувањето на цевката и погонот може физички да прифати завртка додека нејзината геометрија останува несоодветна за доводот или опсегот на работа.
Споредете ги цртежите со инсталираниот склоп, не само со името на моделот. Воспоставете ја употребливата должина на летот, профилот на отворот на цевката, врската до крајот на погонот, деталите за крајот на празнењето и положбата на отворот за довод. Вклучете која било вентилација или друга карактеристика на цевката што завртката мора да одговара. Чувајте ги видливи конвенциите за димензии на производителот на машината.
Не претпоставувајте дека поголемо L/D може да се испорача како обична надградба на капка. Достапната работна должина треба да ги приспособи деловите за довод, бариера и низводно заедно. Видете гоEJS L/D и водич за однос на компресијазошто тие стапки на наслови оставаат неодредени важни детали за профилот.
Проверете ја цевката пред да одобрите замена само со завртки. Неговите сегашни димензии на отворот се важни и за одговарање и за дискусијата за дозвола. Следете ја одобрената процедура за инспекција наместо да назначите една универзална граница за замена. НаВодич за работниот век на EJSобјаснува како мерењата на соодветните компоненти ја поддржуваат таа одлука.
Наведете го цртежот, а не само „завртката за бариера“
Цртежот треба да ги идентификува карактеристиките што го дефинираат предложениот дизајн. Нејзината ревизија нека биде поврзана со понудата, спецификацијата на материјалот и барањата за инспекција. Во спротивно, добавувачот може да се согласи со зборот „бариера“ без двете страни да се согласат на иста геометрија.
Побарајте го почетокот и крајот на делот за бариера, профилите со дијаметар на главниот лет и препречниот лет, нивните водови или терени, ширината на летот, профилите за длабочина на каналот и преминот во делот низводно. Онаму каде што каналите се менуваат по должината, идентификувајте ги инспекциските станици. Еден дијаметар или единечен број со однос на компресија не може да ја замени таа информација.
Што ни треба за барање за замена на EJS
НашиотСтрана со производ на барел со завртки на екструдерја опишува приспособената работа за замена и извештајот од инспекцијата и сертификатот за материјал испорачани со буриња за завртки. За преглед на дизајнот, испратете го инсталираниот цртеж и предложената ревизија одделно, заедно со барањето за процесот. Ова и дава на дискусијата дефинирана компонента и дефинирана должност.
Вклучи:
- Машина, модел, референци за инсталирани компоненти и механички цртежи.
- Одделение на смола, адитиви, полнење на полнење, форма на храна и метод на подготовка.
- Постојниот профил и предложените промени, вклучително и кој било миксер.
- Временски излез, вртежи во минута, вистинска температура на топење, притисок и погонски отчитувања.
- Дефектни примероци или фотографии врзани за снимените работни точки.
- Соодветни мерења на завртки/барел ако постојните компоненти ќе се користат повторно.
- Палетата на производство и проверките на производот мора да ги задоволат замената.
Не дозволувајте инспекциската документација да стане замена за пробно производство. Димензионален извештај може да покаже усогласеност со одобрениот цртеж; не утврдува дека избраната геометрија го решава процесниот проблем. На судењето му требаат свои услови и критериуми за прифаќање.
НаEJS барел страница со една заврткае корисна референца за производот кога се подготвуваат информациите за инсталираната компонента. Поднесете го вистинскиот цртеж и должност за преглед, наместо да претпоставувате дека генеричката конфигурација на бариерата е потврдена соодветна.

Судете го судењето според прифатливото производство, температура и енергија
Договорете се за методот на прифаќање пред да нарачате или пуштите во употреба ревидиран дизајн. Користете ги истите мерни локации и дефиниран стабилен интервал на производство. Забележете го однесувањето при стартување и чистење одделно од резултатите во стабилна состојба, така што лесното стартување не крие нестабилен оперативен прозорец.
Две корисни пресметки се:
Специфичен излез = измерена излезна маса (kg/h) / брзина на завртката (вртежи во минута)
Специфична електрична енергија = измерена електрична моќност (kW) / измерена излезна маса (kg/h)
Вториот резултат има единици од kWh/kg. Наведете ја границата за мерење: моќноста само за погон и вкупната моќност на линијата се различни количини. Процентот на струја на моторот не е директно мерење на електричната моќност и не треба да се замени во таа формула.
Аритметички пример што го покажува компромисот
Да претпоставиме дека пробната A произведува 180 kg/h при 60 вртежи во минута со 54 kW измерени на дефинирана електрична граница. Пробната B произведува 210 kg/h при 70 вртежи во минута со 70 kW на истата граница. Овие претпоставени читања се пример за пресметка, а не EJS проект или прогноза за која било архитектура.
Пробниот тест Б има излезна поголема маса, но идентичен специфичен излез и поголема специфична електрична енергија во овој пример. Квалитетот на производот и температурата на топење се уште се потребни пред да се нарече подобрување. Пријавете и колку од измереното производство ги поминува договорените проверки на производот.
Тестирајте ги релевантните оценки и потребните оперативни точки, наместо да изберете само најлесната демонстрација. Брзина на документот, состојба на довод, притисок, вистинска температура на топење, граница на моќност и квалитет заедно. Испратете го тој запис прекуКонтакт страница на EJSкога се дискутира за замена, така што целта е корисен оперативен опсег наместо изолиран врвен излезен број.
Најчесто поставувани прашања
Која е главната разлика помеѓу бариера и конвенционален шраф?
Конвенционален тризонски единечен шраф користи еден главен канал низ делот за топење. Завртката за бариера воведува секундарен лет за да формира цврсти материи и канали за топење. За споредбата сè уште се потребни целосни профили, материјални и работни услови; самото име на архитектурата не утврдува која замена ја исполнува должноста.
Дали завртката за бариера го заменува делот за мешање?
Не автоматски. Преградниот дел управува со распоредот на топење, додека миксер се однесува на потребната дистрибуција или дисперзија во топењето. Завртката може да ги содржи и двете. Идентификувајте го дефектот и наведете ја предвидената функција на секој дел наместо да претпоставите дека летот на бариерата обезбедува секоја форма на мешање.
Дали бариерната завртка ќе гарантира повеќе излез или ќе ги елиминира сите гелови?
Не. Воспоставете го вистинското ограничување и прво идентификувајте го дефектот. Промената на дизајнот на топење не ги поправа автоматски неконзистентните хранење, деградираниот материјал, контаминацијата, абењето, ограничувањата за возење или ограничувањата низводно. Споредете го стабилното, прифатливо производство со температура, притисок и моќност под дефинирани пробни услови.
Дали ослободувањето од бариерата е исто како и ослободувањето од главниот лет?
Не. Во типичен аранжман на преградна бариера, секундарниот лет има посебен дијаметар и премин над него. Идентификувајте го летот, аксијалната положба и радијалната или дијаметралната конвенција на цртежот. Пресметките на номиналниот дијаметар не го утврдуваат секој локален или вроден јаз во склопената машина.
Може ли да заменам обична завртка без да ја заменам цевката?
Тоа бара димензионален и процесен преглед. Проверете го профилот и состојбата на отворот на цевката, механичките интерфејси, работната должина, распоредот на доводот и работните граници во однос на предложената завртка. Физички монтирана завртка не е нужно соодветна процесна замена и истрошеното буре не смее да се претпоставува дека одговара на неговиот оригинален цртеж.
Кои информации треба да ги испратам за преглед на замена?
Испратете ги деталите за машината, инсталираните и предложените цртежи, информациите за смола и храната, оперативните записи, идентификуваните дефекти и достапните мерења на завртки/барел. Наведете го бараниот опсег на производство и проверките на квалитетот на производот. Чувајте ја ревизијата на цртежот и условите за тестирање експлицитни, така што геометријата, механичкото вклопување и прифаќањето на процесот може да се прегледаат одделно.