Односот на компресија на завртката за истиснување го опишува намалувањето на волуменот на каналот од делот за напојување до делот за мерење. На конвенционален шраф со споредлива геометрија на чекорот и каналот, длабочината на каналот за напојување поделена со длабочината на мерниот канал дава корисна апроксимација. Изберете замена од целосниот цртеж и вистинските услови на напојување, а не само од сооднос: две завртки означени 3:1 може да имаат различни длабочини на канали и профили на преод.
Од страна наEJS индустрија
- Пресметајте ја длабочината на каналот од дијаметарот на летот на завртката и дијаметарот на коренот, а не од отворот на цевката.
- Споредете ги апсолутните длабочини и должините на зоните пред да прифатите две завртки како еквивалентни.
- Опишете го материјалот што влегува во бункерот, вклучително и обликот на повторно мелење и полнењето.
- Истражете го хранењето, топењето, ограничувањето и абењето пред да го промените односот.
- Потврдете замена со стабилни мерења на производството, а не само со поставки за вртежи во минута.
Што мери односот на компресија на завртката?
Конвенционална единечна завртка има дел за напојување, преоден дел и дел за мерење. Каналот за напојување прима цврст материјал; транзицијата ја менува геометријата на каналот како што се развива топењето; мерниот дел го пренесува топењето кон испуштањето. Соодносот на компресија опишува геометриска врска помеѓу почетокот и крајот на овој процес. Не го мери притисокот на матрицата, густината на производот или ефикасноста на моторот.
За едноставна завртка со постојан чекор, пресметката на работилницата е:
Сооднос на компресија ≈ длабочина на каналот за напојување / длабочина на мерниот канал
Поопштата дефиниција ги споредува волумените на каналите во однос на еквивалентни летови. Кратенката за длабочина има потреба од споредлива тон и геометрија на каналот. Ако тие се променат, користете го цртежот за да ги оцените релевантните волумени наместо да го третирате односот на длабочина како точен волуметриски резултат.Објаснувањето на Алан Гриф за геометријата на заврткитеја прави оваа разлика и предупредува да не се потпираме на соодносот без вистинските длабочини.
L/D опишува нешто различно: ефективна работна должина поделена со надворешен дијаметар на завртката. Работна должина од 2.700 mm и дијаметар од 90 mm даваат 30:1. Потврдете каде ја започнува и завршува производителот таа работна должина. Екстензијата на погонот припаѓа на механичкиот цртеж, но не треба тивко да стане дополнителна должина на обработката.
Спецификацијата што гласи „90 mm, 30:1, 3:1“ затоа остава значителни информации што недостасуваат. Не ја идентификува длабочината на доводот, длабочината на мерење, должината на транзицијата, промените на висината или геометријата на мешање. Побарајте ги тие димензии пред да споредите понуда за замена со инсталираната завртка. За пошироката листа за проверка за купување, видете гоВодич за буре со завртка на екструдер EJS.
Како да се пресмета односот на компресија од цртежот на завртката
Започнете со конвенционален дизајн со едно стартување чии канали за снабдување и мерење имаат споредлива геометрија на висината и летот. Лоцирајте го делот со постојана длабочина на секој дел. Не земајте го отчитувањето на доводот во конусот или отчитувањето на мерењето од миксер, релјеф или оштетен раб.
За секоја локација, пресметајте ја длабочината на радијалниот канал:
Длабочина на каналот = (надворешен дијаметар на летот − дијаметар на коренот) / 2
Поделбата со две работи бидејќи и двете мерења се дијаметри. Користењето на разликата во дијаметарот директно ја удвојува пријавената длабочина, иако грешката може да исчезне кога ќе се поделат две подеднакво неточни длабочини. Односот може да изгледа правилно додека производните димензии се погрешни.
Работен пример од 90 мм
Следниве димензии се претпоставен пример за пресметка, а не препорачан дизајн на завртката или производствен тест.
| Димензија | Секција за храна | Дел за мерење |
|---|---|---|
| Надворешен дијаметар на летот | 90 мм | 90 мм |
| Дијаметар на коренот | 72 мм | 84 мм |
| Пресметана длабочина на каналот | (90 − 72) / 2 = 9 mm | (90 - 84) / 2 = 3 mm |
| Приближен сооднос на компресија | 9/3 = 3:1 | Иста пресметка на односот длабочина |
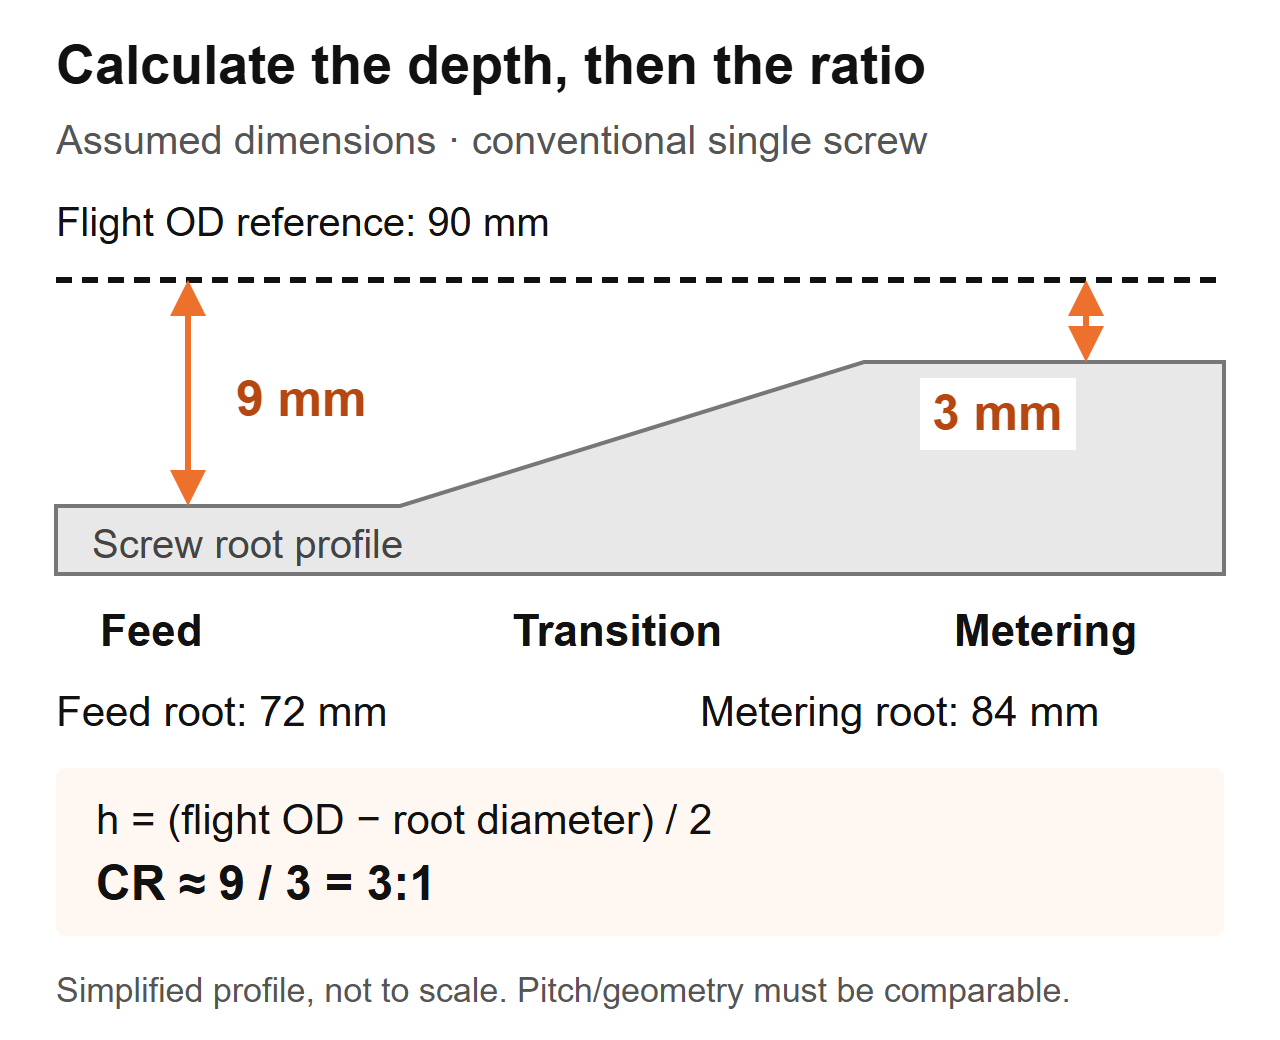 Шема за пресметка: претпоставени димензии за конвенционален шраф. Профилот е поедноставен и не е производствен цртеж.
Ако прегледувате извадена завртка, запишете ја аксијалната локација, измерениот дијаметар на летот и дијаметарот на коренот заедно. Следете ја постапката за изолација и безбедно отстранување на машината, исчистете ја компонентата без да ги менувате површините и користете соодветни калибрирани инструменти. Дозволете инспекциската процедура на производителот да го одреди методот на мерење и критериумите за прифаќање.
Не го заменувајте внатрешниот дијаметар на цевката за надворешниот дијаметар на летот. Таа пресметка го вклучува растојанието од завртката до цевката. На изабениот дел, не претпоставувајте дека измерената геометрија сè уште го претставува оригиналниот дизајн: намалениот дијаметар на летот ја менува пресметката на длабочината. Добијте го оригиналниот цртеж и измерете го абењето на цевката одделно. НаВодич за работниот век на EJSобјаснува зошто е важно усогласувањето на мерењата на завртките и цевките.
Зошто две завртки 3:1 можат да работат поинаку
Односот не ја идентификува големината на ниту еден канал. Во истиот претпоставен пример од 90 mm, втората завртка може да има доводен корен од 84 mm и мерниот корен од 88 mm. Нејзините длабочини би биле 3 мм и 1 мм, така што соодносот на длабочина исто така би бил 3:1. Тоа не би било димензионална копија на завртката од 9 mm/3 mm.
| Ставка за споредба | Претпоставена завртка А | Претпоставена завртка Б | Што купувачот може да утврди |
|---|---|---|---|
| Надворешен дијаметар на летот | 90 мм | 90 мм | Истиот номинален дијаметар на завртката |
| Длабочина на каналот за напојување | 9 мм | 3 мм | Различна апсолутна геометрија на храна |
| Длабочина на мерниот канал | 3 мм | 1 мм | Различна апсолутна мерна геометрија |
| Приближен сооднос на длабочина | 3:1 | 3:1 | Еднаков сооднос, а не еднакви завртки |
| Должина и чекор на транзиција | Не е одредено | Не е одредено | Споредбата на перформансите останува нецелосна |
Овој пример поддржува само димензионален заклучок. Тоа не воспоставува разлика во пропусната моќ, разлика во температурата на топење или која завртка треба да ја заврти вашата смола. Тие прашања бараат преостаната геометрија и услови за работа.
Што проверуваме кога замена е цитирана со истата спецификација
Во работата за замена на EJS, две завртки носеа ист дијаметар, L/D и сооднос на компресија 3:1, но сепак едната беше чиста додека другата прегреа соединение чувствително на топлина. Нивните преодни делови започнуваа на различни позиции и имаа различни должини. Затоа го споредуваме профилот на зоната, а не само бројките на понудата.
На цртежот за замена, означете каде завршува делот за довод и каде започнува мерењето. Потоа споредете ја длабочината по тој интервал. Соодносот ги дава крајните точки; профилот покажува како се менува каналот меѓу нив. Ниту едното не е замена за другото.
Ова е исто така причината зошто „зголемување на компресија“ е нецелосна инструкција за дизајн. Зголемувањето на длабочината на доводот и намалувањето на длабочината на мерење го зголемуваат односот, но тие менуваат различни делови од завртката. Наведете која димензија се менува, што останува непроменето и кој измерен проблем треба да го реши промената. Во спротивно, добавувачот и тимот за производство може да разговараат за различни модификации.
Како смолата, формата за добиточна храна и полнилата влијаат на одлуката
Името на полимерот не е целосна спецификација за храна. Запишете ја оценката, адитивите, формата на честичките, подготовката на влагата и конзистентноста на мешавината. Пелетите, облогите на мелените рабови и неправилните снегулки можат да го носат истото име на полимер додека се однесуваат различно во доводното грло.Дискусија за односот на компресија на Џим Френкландго зема предвид хранењето и топењето заедно, вклучувајќи ја волуменската густина и триењето наместо да го третира типот на смола како доволно правило за избор.
Првото прашање што го поставуваме кога се менува храната
Истражувањето EJS вклучуваше завртка од 90 mm, 30:1 L/D и однос на компресија 3:1. Линијата имаше зголемен притисок на матрицата и неконзистентна дебелина на ѕидот, а првичното барање беше да се копира наводно истрошената завртка. Прашавме што влезе во бункерот сега во споредба со оригиналното производство. Фабриката почнала да ги меша сопствените рабови во добиточната храна. Таа промена припаѓаше во спецификацијата за замена пред да се прифати непроменет цртеж.
За вашата линија, собирајте репрезентативни примероци од добиточна храна наместо да опишувате сè како „рециклирана пластика“. Измерете ја лабавата волуменска маса користејќи дефиниран сад, методот на полнење и постапката на мерење. Запишете дали материјалот е слободно истуран или набиен; не споредувајте два резултати произведени со различни методи. Вклучете фотографии со размер и забележете го методот на мешање.
| Состојба на храна | Информации за собирање | Дизајн прашање за решавање |
|---|---|---|
| Девствени пелети | Одделение, форма на пелети, подготовка и моментални стабилни поставки | Дали воспоставената геометрија сè уште е погодна за оваа должност? |
| Мешавина од пелети/ремелење | Пропорција на мешање, ширење со големина на честички, конзистентност со волуменска густина | Дали доводот останува конзистентен во текот на траењето? |
| Филм снегулка или раб дотерување | Облик, метод на хранење, набљудувања на премостување и волуменска густина | Може ли материјалот да влезе и со сигурност да го пополни делот за храна? |
| Прашок или сува смеса | Формулација, однесување на протокот и детали за системот за напојување | Дали распоредот за хранење е соодветен за овој материјал? |
| Пополнето соединение | Вид и пропорција на полнење, историја на подготовка и абење | Кои се барањата за топење, топлина и абење заедно? |
Не читајте ја оваа табела бидејќи „на помалата волуменска густина секогаш и треба поголем сооднос“. Промената на геометријата не може автоматски да го коригира премостувањето, сегрегацијата или неконзистентниот фидер. Ниту, пак, треба да се избере отпорност на абење од односот на компресија. Прегледајте гоВодич за материјали за буре со завртки EJSпосебно кога се менува формулацијата.
Превисоко или прениско? Дијагностицирајте го процесот пред да ја смените завртката
Зголемувањето на притисокот, нетопените честички и зголемената температура на топењето се причини за истражување. Тие не се мерења на односот на компресија. Корисната дијагностичка секвенца е да се утврди дали нарушувањето започнува при хранење, топење, ограничување низводно или истрошена механичка геометрија.
Прво споредете со стабилна историска серија користејќи ист материјал и производ. Чувајте го матрицата, распоредот на екранот и локациите за мерење конзистентни. Забележете го вистинскиот излез, брзината на завртката, температурата на топење, притисокот, оптоварувањето на погонот и видливите дефекти заедно. Само поставките за температурата на бурето не ја утврдуваат температурата на топење.
| Набљудување | Проверки пред промена на геометријата | Доказ за вклучување во барањето |
|---|---|---|
| Притисокот и излезот флуктуираат | Снабдување со бункер, премостување, конзистентност на фидер, промени во мешавината и ограничување | Временски усогласени записи за брзина, притисок и излез |
| Се појавуваат нетопени честички | Стапка на напојување, услови на топење, промени на смола, работна брзина и профил на завртка | Примероци или фотографии поврзани со снимена работна точка |
| Температурата на топење е прекумерна | Вистински отчитување на топењето, брзина, ограничување, ладење и состојба на миксер | Метод на мерење, локација и стабилни отчитувања |
| Излезот паѓа при непроменети вртежи во минута | Реално снабдување со храна, состојба на смола, матрица/екрани и соодветно абење на завртката/барелот | Излез по вртежи во минута плус записи за одржување и мерење |
| Црните дамки или обезбојувањето се зголемуваат | Материјална историја, стагнантни области, услови за престој и чистење | Шема на дефект и кога се појавува во бегство |
Зошто повисок сооднос не е автоматско подобрување
Лин Џин и Марк А. Спалдинг пријавија контролирана студија за LLDPE користејќи екструдер од 2,5 инчи и пет односи на компресија, од 2,0 до 3,6. Длабочината на мерење остана 0,125 инчи додека длабочината на доводот се промени. При 110 до 150 вртежи во минута, завртките со повисок сооднос произведуваа температури на топење за околу 5 до 10 °C повисоки од дизајните со помал однос. Ова се резултати за таа опрема, смола и експеримент, а не предвидување на температурата за замена на EJS. Видете ги авторитестудија за перформансите на односот на компресија.
Посебенпример за решавање проблеми од Mark A. Spaldingопишува 6-инчен, двостепен ABS истиснување завртка со сооднос во првата фаза од 3,1. Нерастопениот материјал ја попречи спиралната брана; предложената замена го намали тој сооднос на 2,5. Ова беше специфичен одговор на дизајнот на проблемот со топење, а не универзална препорака за ABS.
Користете ги тие примери за да го поставите инженерското прашање: дали завртката може да ги стопи цврстите материи што ги прима на потребната работна точка? Не претворајте ниту еден пример во општа табела со однос смола-смола или претпоставен резултат на изведбата на EJS.
Кога не е доволен единствен број на сооднос на компресија
Едноставната споредба на длабочина на напојување/длабочина на мерење припаѓа на дефинирана геометрија на завртките. Пред да го користите, идентификувајте го типот на завртката и распоредот на напојување. Соодносот пријавен за еден дизајн може да не значи исто за друг дизајн.
Завртката за бариера го дели материјалот на цврсти и топени канали. Неговиот опис има потреба од распоредот на каналот и геометријата на бариерата, а не само две конвенционални мерења на коренот. Вентилирана двостепена завртка има повеќе од една фаза на обработка; прашајте која фаза ја опишува цитираниот сооднос на компресија. Регионот за вентилација и делот за пумпање низводно треба да се оценат како дел од тој комплетен дизајн.Дискусија за дизајн на завртки на Грифги покрива бариерните канали, двостепените завртки и посебното однесување на хранење на жлебните буриња.
Исто така, разликувајте го хранењето по поплави од контролираното или хранењето со глад. Напишете го режимот на хранење во спецификацијата. Во спротивно, добавувачот може да процени целосен канал за снабдување додека инсталираниот процес обезбедува контролиран масовен проток. Ова е граничен услов што треба да се разјасни, а не причина да се примени различен универзален сооднос.
На екструдерите со две завртки им е потребна и сопствена геометрија и опис на процесот. Не ја применувајте конвенционалната кратенка за длабочина со една завртка на пар што се преплетува и претпоставувајте дека го доловува целосното однесување на компресија. Обезбедете го распоредот на завртките, режимот на ротација, елементот или профилот на летот и цртежот на производителот.
Користете ги овие прашања кога спецификацијата е нејасна:
- Дали е ова конвенционален, бариерен, двостепен дизајн или дизајн со две завртки?
- Дали цитираниот однос се пресметува од длабочините или волумените на каналот?
- Кои места за снабдување и мерење ја дефинираат пресметката?
- Дали тонот или распоредот на каналот се менува помеѓу тие локации?
- Дали инсталираниот систем за довод се совпаѓа со претпоставката на дизајнот?
Спецификацијата треба да одговори на тие прашања без да се бара од мајсторот да погодува. Ако не може, добијте го целосниот профил пред да одобрите копија. „3:1“ е корисно откако ќе се знае неговата дефиниција и примена.
Дали треба да ја копирате постојната завртка или да ја редизајнирате?
Непроменетата замена е разумна почетна точка кога инсталираната геометрија дава задоволителен квалитет и излез, должноста е непроменета, а измереното абење го објаснува влошувањето. Станува послаб избор кога оригиналниот проблем постоел пред носењето, формулацијата се сменила или процесот сега работи надвор од неговиот поранешен опсег на работа.
Одделете две одлуки во цитатот: враќање на оригиналните димензии и промена на дизајнот на обработка. Истрошениот шраф може да бара замена без да бара различен однос на компресија. Спротивно на тоа, димензионално звучната завртка може повеќе да не одговара на храната воведена во фабриката.

Дефинирајте ја промената пред да ги споредите предлозите
Дајте му на добавувачот писмена изјава за проблемот: на пример, нестабилност на притисокот по промена на обликот на доводот, наместо „потребна е подобра завртка“. Вклучете го цртежот на основната линија и записите за работа. Побарајте од предложениот дизајн да ги идентификува променетите длабочини, должината на зоните, чекорот и сите карактеристики на мешање.
Чувајте го прегледот за механичко вклопување одделно. Потврдете ја работната должина, поврзувањето на крајот на погонот, монтажните интерфејси и распоредот на празнење во однос на инсталираниот склоп. За поголема работна должина може да биде потребна промена на нивото на машината; тоа не е обична претпоставка за замена на паѓање. Повисоко означување L/D на понудата треба да предизвика проверка на димензијата, а не очекување за зголемен капацитет.
Потоа договорете ги условите за споредба и критериумите за прифаќање. Дефинирајте го материјалот, производот, работните точки, проверките на квалитетот и производствените мерења пред пробното тестирање. Ако неколку карактеристики на дизајнот се променат заедно, пробниот процес ја оценува целосната замена; не може да утврди дека соодносот на компресија сам го предизвикал резултатот.
НаСтрана со производ на барел со завртка на екструдер EJSе релевантна почетна точка за барање за замена. Обезбедете ја вистинската апликација и цртеж, така што дискусијата се однесува на инсталираната машина, а не на генеричкиот опсег на полимери.
Што да се испрати EJS и како да се потврди замената
Корисното барање и овозможува на фабриката да го поврзе барањето за обработка со цртеж што може да се изработи. Испратете ја оригиналната спецификација дури и ако мислите дека е погрешна, а потоа идентификувајте што се сменило. Чувајте ги броевите за ревизии видливи, така што стариот цртеж тивко не стане упатство за производство.
Вклучете ги следните информации:
- Производител на машина, модел, тип на завртка и референци за инсталирана компонента.
- Дијаметар на летот, работна должина, димензии на погонот и цртежи на барел/интерфејс.
- Длабочини на напојување и мерење, граници на зоните, профил на висина и карактеристики на мешање.
- Одделение на смола, адитиви, полнење на полнење, форма на храна и постапка на подготовка.
- Распоред на фидер, нормални вртежи во минута, излез, температура на топење и отчитувања на притисок.
- Примероци на дефекти, историја на одржување и достапни мерења на завртки/барел што се совпаѓаат.
- Потребен квалитет на производот и условите за работа за прифаќање.
Споредете го стабилното производство, а не само успешен стартап
По инсталацијата, следете ги упатствата за безбедно пуштање во работа на добавувачот на машината. Потврдете го одобрениот материјал и поставувањето, оставете го процесот да се стабилизира и собирајте читања во одреден интервал. Запишете го излезот со договорен метод на мерење наместо да го процените од брзината на завртката.
За споредба, пресметајте го специфичниот излез како измерена излезна маса поделена со вртежи во минута. Чувајте ги излезните единици видливи, како што се kg/h на вртежи во минута. Споредете ја оваа вредност само со квалитетот, вистинската температура на топењето, притисокот и оптоварувањето на погонот. Поголем број не воспоставува подобрување ако производот падне надвор од спецификацијата или процесот стане нестабилен.
| Пробна евиденција | Снимајте постојано | Зошто е корисно |
|---|---|---|
| Feed | Одделение, многу, мешавина и подготовка | Идентификува промени кои не се поврзани со геометријата |
| Оперативна точка | Брзина, поставување температура и режим на довод | Ја прави споредбата репродуктивна |
| Производство | Временски масовен излез и прифатлив производ | Го одвојува вкупното производство од корисното производство |
| Процесна состојба | Вистинска температура на топење, притисок и оптоварување на погонот | Открива компромиси скриени само од излезот |
| Квалитет | Договорени димензии, изглед и проверки на дефекти | Утврдува дали замената ја исполнува должноста |
Повторете ја споредбата кога менувате работни точки и чувајте ги истите мерни локации. Ако проблемот остане, испратете ги записите назад со ревизијата на цртежот и идентификаторите на примероците. КонтактEJS индустријасо тој пакет наместо да бара промена на односот на компресија без дефинирана причина.
Разговарајте за вашата завртка за замена
Опишете ја инсталираната завртка, вистинскиот проблем со доводот и обработката. Копчето отвора нацрт на е-пошта до EJS; можете да прикачите цртежи и фотографии пред да испратите.
Најчесто поставувани прашања
Кој е односот на компресија на завртката за истиснување?
Тоа е односот на волуменот на каналот на доводниот дел и волуменот на каналот на мерниот дел во текот на еквивалентни летови. За конвенционален шраф со споредлива геометрија на чекорот и каналот, длабочината на напојувањето поделена со длабочината на мерење дава корисна апроксимација. Тоа е геометриски однос, а не однос на притисок или гаранција за излез.
Како да го пресметам односот на компресија од дијаметрите на коренот?
Пресметајте ја секоја длабочина на радијален канал како надворешен дијаметар на летот минус дијаметар на коренот, поделен со два. Потоа поделете ја длабочината на храната со длабочината на мерење. Користете идентификувани места за снабдување и мерење, конзистентни единици и соодветни дијаметри на летот. Не користете дијаметар на отворот на цевката и не претпоставувајте дека истрошената завртка сè уште одговара на нејзиниот оригинален цртеж.
Дали е погоден шраф 3:1 за секоја смола?
Не. Истиот сооднос може да опише различни апсолутни длабочини на канали и профили на транзиција. Соодветноста зависи и од специфичната оценка, формата на добиточната храна, адитивите, распоредот за хранење и условите за работа. Започнете со целосна геометрија и дефинирани услови за производство наместо да го третирате односот како универзална препорака за смола.
Дали зголемувањето на односот на компресија го зголемува излезот?
Не мора. Промената на длабочината на напојувањето и промената на длабочината на мерењето влијаат на различни делови на завртката, дури и ако и двата го зголемуваат односот. Условите за хранење, топење и низводно мора да се земат предвид заедно. Споредете го стабилниот измерен излез со квалитетот на производот, вистинската температура на топењето, притисокот и оптоварувањето на погонот пред да судите за замена.
Дали истрошените завртки можат да предизвикаат проблеми без да се промени односот на цртежот?
Да. Цртежот ја опишува планираната геометрија, а не сегашната состојба. Измерете ја завртката и цевката на соодветните позиции и споредете ги со одобрените оригинални димензии. Етикетата со однос на компресија не го опишува работниот клиренс, а копирањето на таа етикета не го решава неизмерениот проблем со абењето.
Може ли да ја користам истата пресметка за дизајни со двојни завртки или бариери?
Не претпоставувајте дека се применува конвенционалната едноканална кратенка за длабочина. Прво идентификувајте го распоредот на каналот, типот на завртката и локациите за пресметка. Каналите за преграда, завртките во фаза и близнаците кои се испреплетуваат бараат поцелосен опис на геометријата. Прашајте го дизајнерот кои волумени или длабочини го дефинираат цитираниот сооднос пред да го користите во спецификација за замена.